
 英语
 俄语
Контент
- 1 Квалификация, валидация и лежащие в их основе правила
- 2 Четыре этапа квалификации и что доказывает каждый из них
- 3 Что поставщик должен передать вместе с машиной
- 4 Оценка рисков решает, насколько достаточно тестирования
- 5 Критические параметры, определяющие успешность или неудачу
- 6 Область применения: отдельная установка, блок или полная линия
- 7 Пилотный масштаб и мост масштабирования
- 8 Где проваливаются проекты валидации
- 9 Реалистичная последовательность действий для ботанической или ферментационной линии
Трехтонная линия извлечения разгружается во вторник, обвязка трубопроводов будет завершена через две недели, а затем инженер-наладчик запрашивает квалификационный пакет. Не существует спецификации требований пользователя с измеримыми критериями приемки, нет протокола проверки квалификации конструкции, а сертификаты калибровки для датчиков температуры рубашки охватывают диапазон 0–150 °C, в то время как процесс протекает при 45 °C в вакууме. Оборудование работает. Проект по-прежнему останавливается.
Проверка оборудования — это цепочка документированных решений, которая начинается до заказа на поставку и заканчивается только после вывода машины из эксплуатации. Установите правильную последовательность, и квалификация станет рутиной проверок и тестов. Если вы сделаете ошибку, одна и та же работа будет повторена три раза, а затраты в три раза выше, пока производство будет ждать. Дальнейшее записано со стороны этой таблицы, связанной со сборкой оборудования, потому что именно здесь обычно возникает большая часть задержек.
Квалификация, валидация и лежащие в их основе правила
На месте два термина используются как взаимозаменяемые, и разница имеет значение, когда аудитор открывает файл. Квалификация применяется к оборудованию: документальное подтверждение того, что машина правильно спроектирована, правильно установлена, работает по назначению и работает стабильно. Валидация применяется к процессу, который поддерживает оборудование: документальное подтверждение того, что процесс воспроизводимо дает материал, соответствующий его спецификациям. Валидация оборудования — это комплексная процедура, охватывающая оба аспекта, и на регулируемых предприятиях половину аппаратного обеспечения обычно легче доказать.
Ожидания не являются туманными. В Соединенных Штатах статья 21 CFR 211.63 требует, чтобы оборудование имело соответствующую конструкцию, размер и расположение для использования по назначению, а статья 211.67 охватывает очистку и техническое обслуживание. Приложение 15 GMP ЕС описывает жизненный цикл квалификации и валидации и связывает глубину тестирования с оценкой рисков. Если система ПЛК или SCADA хранит пакетные записи, требования к целостности данных также применяются к контрольным журналам, уровням доступа пользователей и электронным подписям.
Практический вывод прост: объем проверки указан в спецификации покупки. Как только машина окажется в вашем чистом помещении, ни у одной из сторон не останется особых рычагов воздействия.
Четыре этапа квалификации и что доказывает каждый из них
Четыре этапа являются стандартными, и каждый отвечает на отдельный вопрос. Пропуск одного из них или повторение его под новым именем является наиболее распространенной причиной отклонения квалификационного пакета во время рассмотрения.
| Этап | Ответ на вопрос | Типичные доказательства | Подписано |
|---|---|---|---|
| ДК | Соответствует ли конструкция изделию, мощности и режиму очистки? | URS, P&ID, сертификаты на материалы, оценка рисков, проверка проекта поставщика | Контроль качества и инжиниринг |
| IQ | Был ли он построен, доставлен и установлен точно так, как было спроектировано? | Исполнительные чертежи, записи сварных швов и поверхностей, сертификаты калибровки, подключения к инженерным сетям. | Инжиниринг и контроль качества |
| ОК | Работает ли он в определенных диапазонах в контролируемых условиях? | Испытания на верхний и нижний пределы, проверки сигналов тревоги и блокировки, проверка цикла очистки | Процесс и контроль качества |
| ПК | Работает ли он стабильно в рутинном производстве? | Последовательные производственные партии, результаты в процессе производства и готовой продукции, журнал отклонений | Контроль качества и производство |
Переквалификация – это не просто календарное мероприятие. Типичные триггеры включают появление нового продукта или растворителя в том же сосуде, перемещение блока, замену платы управления или теплообменника, ремонт, касающийся поверхностей, контактирующих с продуктом, а также любую тенденцию отклонения калибровки, указывающую на то, что прибор больше не надежен.
Что поставщик должен передать вместе с машиной
Попросите список документации, прежде чем подписывать, потому что эти результаты будут сопровождать вас в течение следующего десятилетия. Здание поставщиков для регулируемых отраслей должно обеспечивать:
- Спецификация требований пользователя с измеримыми критериями приемки, например, контроль температуры рубашки ±1 °C, конечная влажность ≤3 % или степень восстановления растворителя ≥98 %.
- Отчет о квалификации проекта со ссылкой на эту спецификацию, включая P&ID, список приборов и конструкционные материалы — где допустим SUS304, а где контакт с продуктом требует SUS316L.
- Сертификаты материалов по стандарту EN 10204 3.1 плюс документация по сварке; Гигиенические линии обычно указывают шероховатость внутренней поверхности в диапазоне 0,4–0,8 мкм и сварные швы с полным проплавлением.
- Сертификаты калибровки, соответствующие национальным стандартам, с диапазонами приборов, которые фактически охватывают рабочее окно, а не только диапазон дисплея.
- Протокол заводских приемочных испытаний и подписанный отчет, за которым следует приемочное испытание на месте, в котором повторяются только те условия на заводе, которые могут измениться.
- Документация системы управления: версии программного обеспечения и встроенного ПО, процедура резервного копирования и восстановления, конфигурация контрольного журнала и роли пользователей.
- Данные, подтверждающие очистку: чертежи покрытия распыляющих шаров, требования к расходу и давлению CIP, а также контрольные точки купонов.
- Список технического обслуживания и запасных частей с рекомендуемыми интервалами калибровки и переаттестации.
Оценка рисков решает, насколько достаточно тестирования
ICH Q9 и Приложение 15 указывают в одном направлении: оценка риска определяет, насколько тестирование является соразмерным. Краткий и честный анализ видов отказов и последствий для оборудования позволяет отделить критические параметры от некритических быстрее, чем любой шаблон.
Два метода позволяют сохранить реалистичность рабочей нагрузки. При брекетинге семейство аналогичных объектов — пять одинаковых бродильных резервуаров или сосуды различных размеров с одинаковой геометрией мешалки — рассматривается как один объект проверки с полным протоколом для одного устройства и сокращенной проверкой для остальных. Тестирование в наихудшем случае приводит к крайностям, которые имеют значение: максимальный объем партии, минимальная скорость перемешивания, наиболее вязкий продукт, самая грязная чистящая загрузка. Важно то, чтобы обоснование всего исключенного было записано. Аудиторы гораздо охотнее принимают оправданное исключение, чем необъяснимый пробел.
Критические параметры, определяющие успешность или неудачу
Протоколы чаще всего дают сбой по параметрам, написанным качественным языком. «Достаточный вакуум», «мягкая сушка» или «хорошее разделение» не могут быть проверены. Преобразуйте их в числа с допусками и укажите, как будет измеряться каждое из них.
Обычные кандидаты на линиях экстракции и очистки включают стабильность температуры рубашки или пара при полной нагрузке, уровень вакуума относительно точки кипения растворителя, время пребывания в испарителе с падающей пленкой, качество разделения пара и жидкости, эффективность разделения тарельчатой центрифуги, коэффициент восстановления растворителя и однородность влаги по всей ленточной сушилке. На этапах сушки однородность обычно имеет большее значение, чем среднее значение: партия со средним содержанием влаги 2,9 % и разбросом плюс-минус 1,5 % не соответствует требованию однородности содержания, даже если среднее значение выглядит приемлемым.
Заявления о емкости заслуживают такого же отношения. Испаритель MVR, рассчитанный на определенную скорость испарения чистой воды, ведет себя по-другому, когда сырье начинает загрязнять поверхности теплопередачи, поэтому в протоколе должны быть определены условия загрязнения и интервал очистки, при котором эта скорость гарантируется.
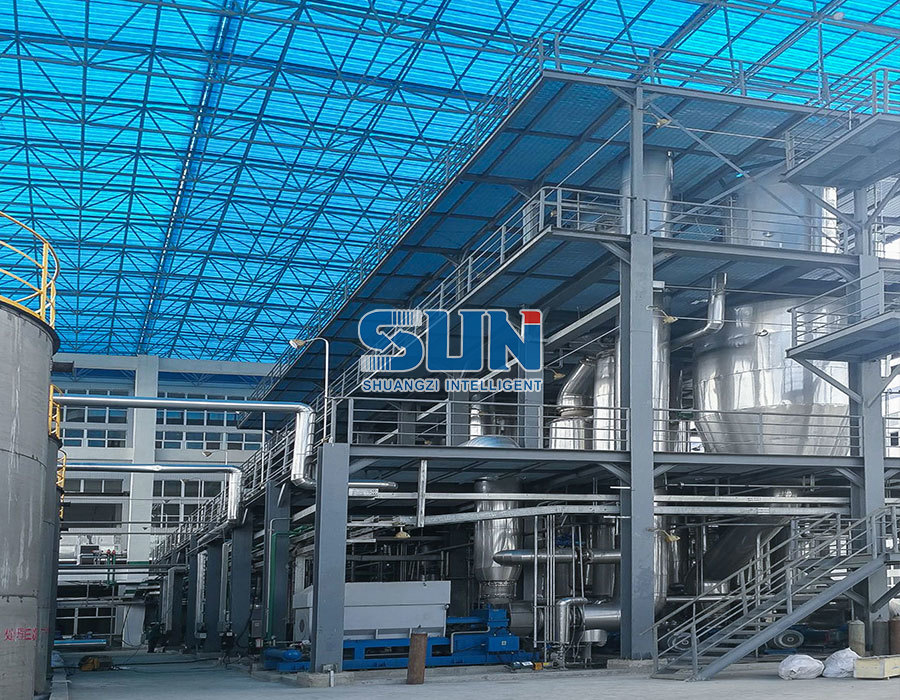 МВР Испаритель Описание испарителя MVR: Испаритель MVR (механическая рекомпрессия пара) представляет собой энергосберегающее устройство, которое повторно использует энергию вторичного пара, генерируемого i ... Посмотреть продукт →
Область применения: отдельная установка, блок или полная линия
Дисциплина содержания экономит больше времени на проверку, чем любой программный инструмент. Обычно используются три уровня: отдельный агрегат, технологический блок с насосами, теплообменниками и местными средствами управления или полная линия, где один поставщик осуществляет проектирование, изготовление оборудования, закупку, монтаж и ввод в эксплуатацию. Линию с одной ответственной стороной легче квалифицировать, поскольку коммунальные услуги, контрольные установления связи и гарантированные рабочие диапазоны включены в один контракт, а не разделены между четырьмя поставщиками.
Когда объем, интерфейсы и критерии приемки определяются таким образом с самого начала, квалификационная работа становится в основном вопросом проверки того, что уже было согласовано — момент, который стоит рассмотреть перед проведением тендера, как указано в этом руководстве по Оборудование для проектов «под ключ» и что нужно знать промышленным покупателям .
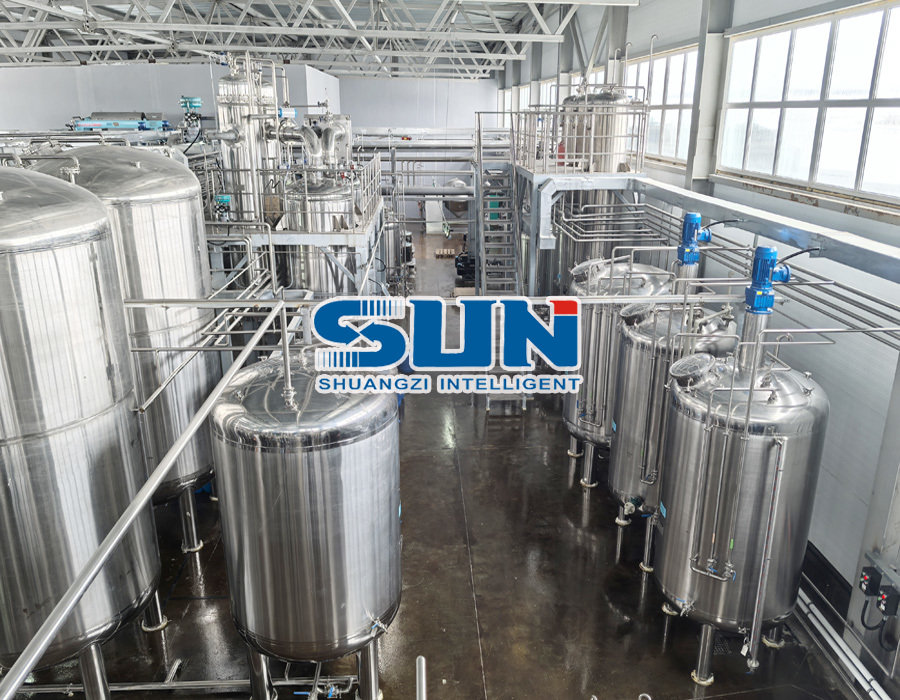 Производители оборудования для экстракции растений Проект «под ключ» оборудования линии по производству пектина 3T Посмотреть продукт →
Пилотный масштаб и мост масштабирования
Доказательства масштабирования устаревают быстрее, чем любая другая часть файла проверки. Процесс, разработанный в сосуде емкостью 50 л, редко переносится на производственную линию емкостью 3000 л без неожиданностей в смешивании, теплопередаче или распределении времени пребывания. Создание пространства для проектирования в пилотном масштабе, а затем его подтверждение в масштабе производства во время квалификации производительности — это последовательность, которая исключает подобные сюрпризы из протокола партии.
Вот почему перед размещением заказа стоит настаивать на пилотном цехе и автоматизированной платформенной линии, ориентированной на GMP, которая охватывает экстракцию, выпаривание, осаждение и сепарацию, ферментацию и вакуумную низкотемпературную сушку. Затем испытания проводятся на том же семействе оборудования, которое будет позже установлено, а рабочие диапазоны, записанные в протоколах OQ и PQ, основаны на измеренных данных, а не на экстраполяции.
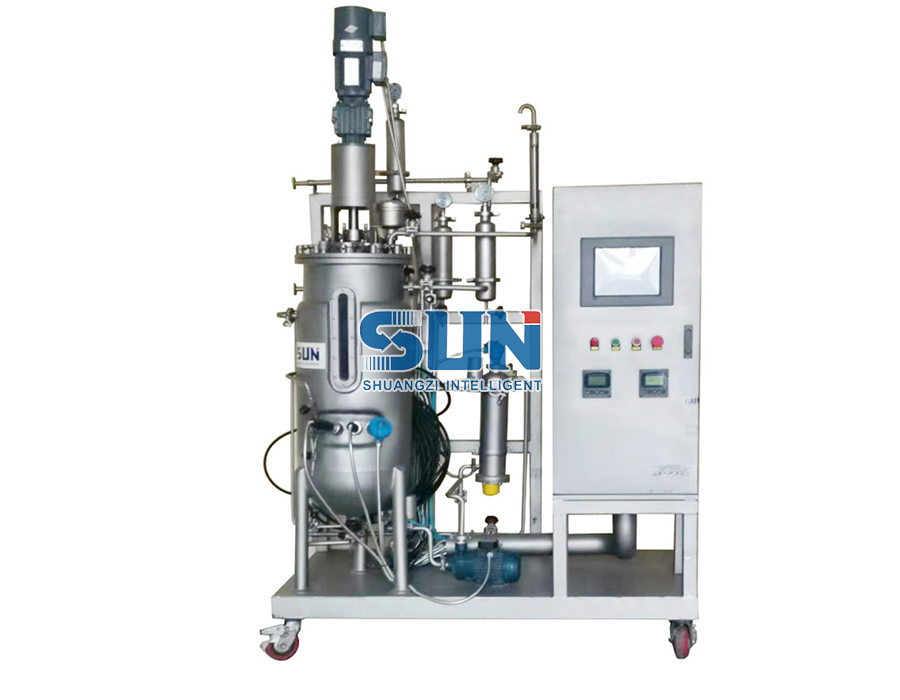 Пилотный масштаб, механический ферментер из нержавеющей стали с перемешиванием, лабораторная микробная культура Fermentati Описание продукта: Посмотреть продукт →
Поставляемые линии, как правило, следуют одной и той же схеме. На Линия экстракции Taxus chinensis построена для клиента в Бельгии для извлечения таксола технологическое окно, установленное перед отправкой, — это то, что протокол квалификации производительности позже проверяет на площадке клиента.
Где проваливаются проекты валидации
Большинство перерасходов обусловлено кратким списком причин, которых можно избежать:
- Спецификация требований пользователя пишется после заказа на поставку, поэтому критерии приемки разрабатываются на основе того, что было поставлено.
- Замена материала происходит незаметно — поставляется SUS304, тогда как для контакта с продуктом указано SUS316L.
- Диапазоны приборов не охватывают фактические экстремальные условия эксплуатации, что делает записи калибровки недействительными.
- Заводские приемочные испытания проводятся с идеальным сырьем и идеальными коммуникациями, поэтому машина проверяется только в лабораторных условиях.
- Емкость демонстрируется на воде или растворителе, а не на реальном экстракте, бульоне или суспензии.
- Отклонения регистрируются во время тестирования, но никогда официально не устраняются.
- Документация поступает на одном языке, а операторы, которые должны ее соблюдать, читают на другом.
- Покрытие CIP предполагается на основе чертежей, а не проверяется с помощью испытаний на проводимость, температуру и рибофлавин или купонов.
- Срок действия сертификатов калибровки истекает еще до начала квалификации производительности.
Реалистичная последовательность действий для ботанической или ферментационной линии
Сроки различаются в зависимости от размера проекта, но порядок редко должен быть следующим:
- Напишите спецификацию требований пользователя и проведите оценку рисков — за четыре-шесть недель до размещения заказа.
- Перед выпуском в производство проверьте и утвердите квалификацию конструкции в соответствии с этой спецификацией.
- Проведите заводские приемочные испытания на заводе поставщика, используя, где это возможно, репрезентативное сырье.
- Полная поставка, установка и IQ, включая проверку сборки и калибровку.
- Запустите OQ, установив ограничения, сигналы тревоги, блокировки и цикл очистки.
- Выполните PQ для последовательных производственных партий в обычных условиях с закрытым журналом отклонений.
- Запланируйте периодическую проверку и реквалификацию или инициируйте ее с помощью контроля изменений, когда что-то значимое меняется.
Линия, которая проходит проверку без драматизма, не имеет самой толстой переплета. Это тот, чьи спецификации, чертежи и протоколы испытаний оставались неизменными от первой проверки конструкции до последней записи партии. Если вы планируете оборудование для экстракции, выпаривания, разделения, ферментации или сушки, прежде чем сравнивать цены, спросите, какие квалификационные документы включены в стоимость — ответ обычно объясняет значительную часть разницы между двумя ценами.